精密冲裁(精冲)是什么?10秒看懂其冲压结构原理|精冲模具设计
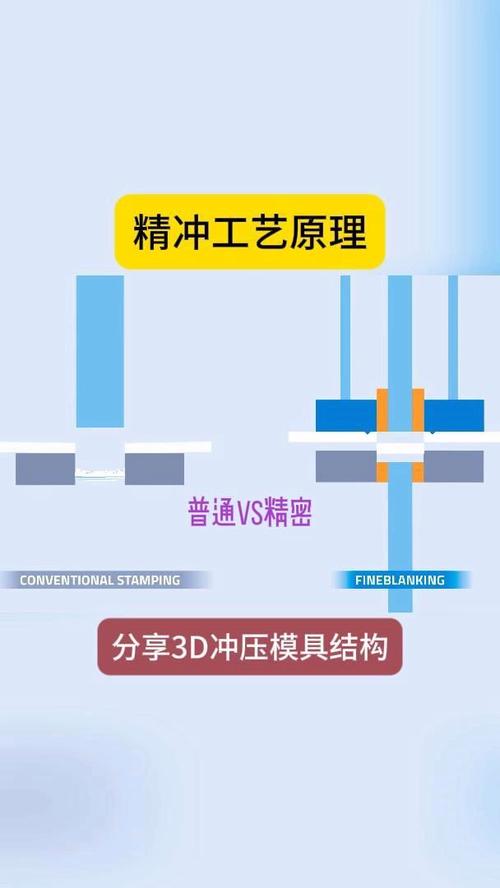
在金属冲压领域,普通冲裁后的断面往往带有塌角、毛刺和撕裂带,需要后续修边或打磨才能满足精度要求。而精密冲裁(简称“精冲”)却能一次成形,直接获得光亮、垂直、高精度的剪切面。它究竟是什么?其冲压结构又凭什么能实现“一次到位”?
一、什么是精密冲裁?
精密冲裁是一种使材料在三向压应力状态下进行塑性剪切分离的冲压工艺。区别于普通冲裁(材料主要承受剪切力,易撕裂),精冲通过V形齿圈压板、反 давление板和强力推件板的协同作用,让剪切区域的金属始终处于高静水压状态,从而抑制裂纹过早产生,迫使材料以纯塑性剪切的方式断裂。
其核心结果:
- 剪切面光亮带占比 90% 以上,无撕裂带;
- 尺寸精度可达 IT7~IT8 级,甚至更高;
- 断面垂直度好,塌角和毛刺极小;
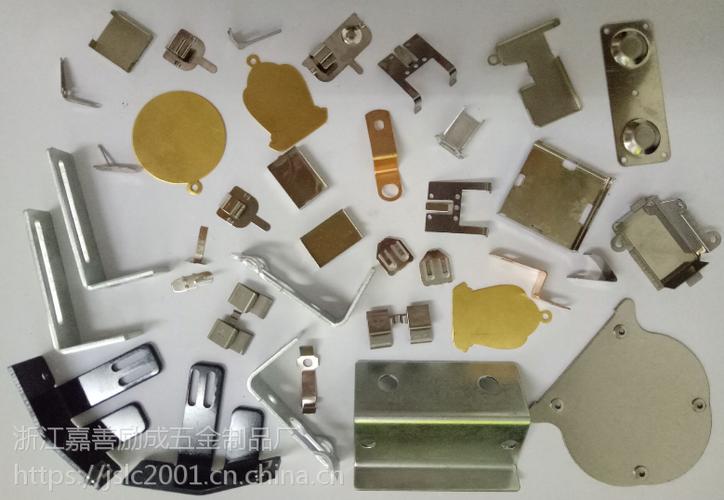
- 可直接成形±0.01mm 级的零件,如齿轮、拨叉、链板等。
二、10秒还原精冲的冲压结构原理
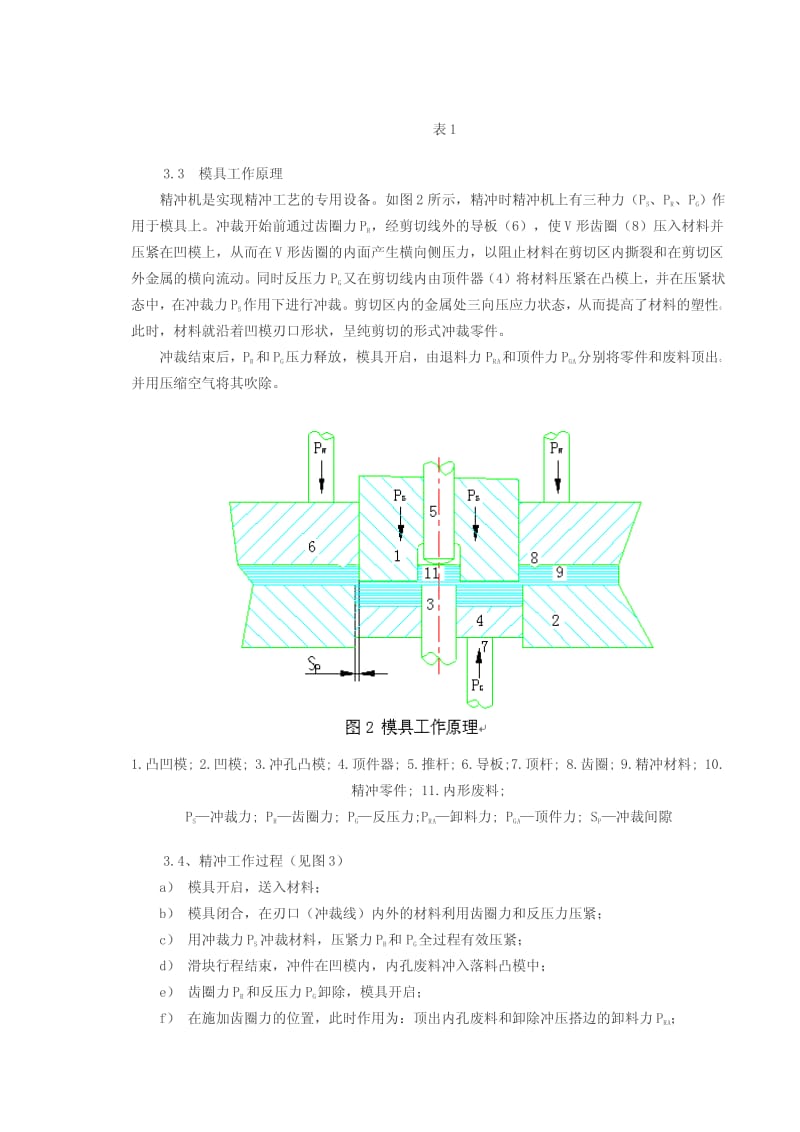
精冲模与普通冲裁模最大的区别在于三个关键受力元件。我们把冲压过程拆成“合模→剪切→分离”三步,即可10秒理解结构逻辑:
1. V形齿圈压板(齿圈板)
- 位置: 上模或下模,环绕凸模(或凹模)布置;
- 作用: 合模时先压入材料表面,形成横向压应力,阻止材料在剪切区横向流动;
- 效果: 把原本的“剪切+撕裂”变为“纯剪切”。
2. 反压力板(顶件器 / 反压板)
- 位置: 凹模内,由液压或气垫提供反向压力;
- 作用: 对材料施加与冲裁方向相反的推力,使剪切区材料处于三向压应力状态;
- 效果: 增加材料塑性,延迟裂纹产生,得到光亮剪切面。
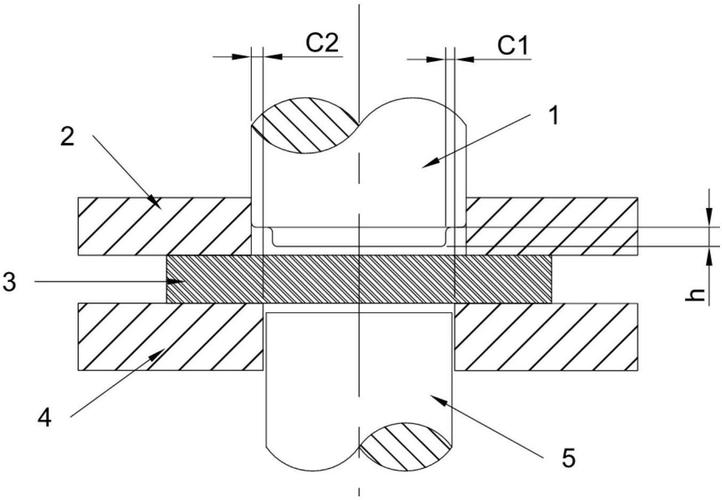
3. 冲裁凸模 + 凹模(小间隙)
- 间隙: 仅为材料厚度的 0.5%~1%(普通冲裁约 5%~10%);
- 作用: 在高压应力环境下,剪切变形集中在极小区域内,形成塑性剪切带;
- 效果: 断面无撕裂,尺寸稳定。
10秒口诀:
齿圈压边 → 反压顶住 → 小间隙剪切 → 三向应力 → 光亮断面。
三、精冲模具设计的核心要点
想设计一套稳定的精冲模,需重点关注以下方面:
| 设计要素 | 关键技术要求 |
|---------|-------------|
| 齿圈设计 | 齿高、齿距、齿形角度按材料厚度选取,通常齿高 0.2~0.5mm,齿尖圆角 R0.05~0.1 |
| 反压系统 | 反压力需达冲裁力的 30%~60%,常用液压垫或氮气弹簧 |
| 间隙控制 | 凸凹模间隙 < 料厚 1%,需高精度加工与导向 |
| 模具刚性 | 模架须有极高强度与导向精度,常用四柱滚珠导柱 |
| 润滑与冷却 | 专用精冲油,兼有极压抗磨与冷却作用 |
| 材料选择 | 适合精冲的材料:低碳钢、低合金钢、铜、铝等,塑性好、厚度稳定 |
四、精冲 vs 普通冲裁(一句话对比)
- 普通冲裁: 剪切为主 → 撕裂断面 → 需后续加工。
- 精密冲裁: 三向压应力 + 小间隙 → 塑性剪切 → 光亮断面一次成形。
五、
精密冲裁并非神秘工艺,其本质是用“压边+反压+小间隙”强行改变材料的应力状态,把撕裂消灭在萌生阶段。理解了这个结构原理,再看精冲模具设计,就不会再被厚厚的图册绕晕。记住你10秒还原的那句话——齿圈压边、反压顶住、小间隙剪切,就是精冲的全部秘密。
如果你正在设计精冲模,不妨先检查你的齿圈参数和反压力设定,那是成败的第一道分水岭。
如若转载,请注明出处:http://www.fushite-mold.com/product/39.html
更新时间:2026-10-28 06:23:13