精冲模具凸模与凹模型腔的匹配设计原则
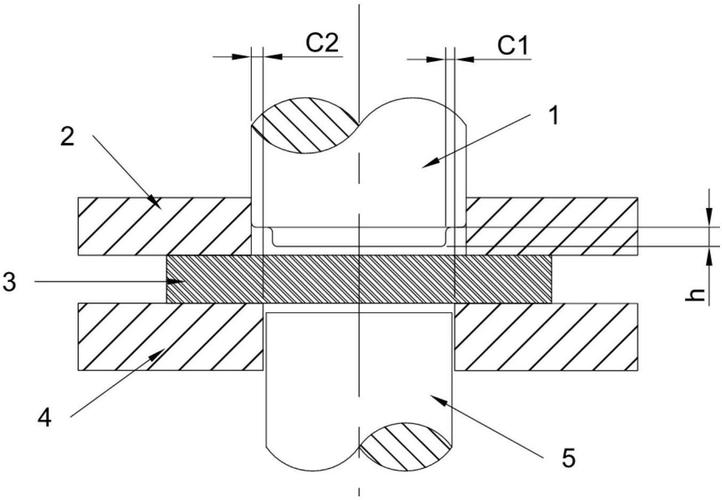
在精冲工艺中,模具的设计质量直接决定了零件的精度、断面质量和生产效率。其中,凹模型腔的形状与精冲零件相匹配,而凸模的外段部分的轮廓尺寸大于精冲模的凹模型腔尺寸,这两项原则是保证精冲过程稳定、获得高质量精冲件的关键。
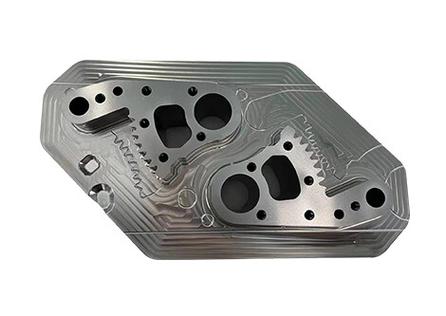
凹模型腔的形状必须与精冲零件相匹配。这意味着凹模型腔的轮廓、圆角、孔位等几何特征应与目标零件的最终形状一致,并预留适当的精冲间隙。精冲时,板料在凹模型腔内被剪切分离,凹模型腔的尺寸决定了零件的外轮廓精度和断面质量。如果凹模型腔形状与零件不符,会导致剪切变形不均,产生毛刺、撕裂或尺寸超差。因此,凹模型腔应按照精冲零件的名义尺寸进行加工,并保证足够的硬度和耐磨性,以承受高压力下的反复剪切。
凸模的外段部分的轮廓尺寸大于精冲模。这里的“精冲模”通常指凹模型腔或精冲模架中的导向部位。凸模在工作时需进入凹模型腔完成冲裁,但其外段(即非工作部分或导向部分)的轮廓应略大于凹模型腔尺寸,这样可以起到双重作用:一是作为导向,保证凸模与凹模型腔的精确对中;二是形成“压边”效果,在精冲前对板料施加足够的压边力,抑制材料在剪切区的横向流动,从而获得光洁的剪切面。等截面凸模很难同时满足这类导向与压边需求,因此常将凸模设计成台阶式,外段轮廓大于工作段,且外段与凹模型腔或导向套之间采用小间隙配合。
在实际设计中,凸模工作段的轮廓应比凹模型腔小一个精冲间隙值,而外段轮廓则大于凹模型腔。外段大于凹模型腔时需要注意避免与凹模型腔发生干涉。通常外段不进入凹模型腔,而是与压边圈或导向板配合,导向板的内孔与凹模型腔同轴且尺寸一致或略大,这样外段在导向板内滑动,既保证了导向精度,又不会与凹模型腔干涉。凸模外段尺寸的确定需考虑导向间隙、压边力分布以及模具的整体刚性。如果外段过小,导向效果差,凸模易偏斜;如果外段过大,则可能与凹模型腔周边零件发生干涉,或使导向板尺寸过大。
凹模型腔匹配零件形状保证剪切质量,凸模外段大于精冲模则保证导向精度和压边效果,两者协同工作,才能实现精冲工艺的高精度、高质量要求。设计时需综合考虑间隙、导向方式、压边力及模具寿命,通过合理确定凸模台阶尺寸和凹模型腔尺寸,确保精冲过程稳定可靠。
如若转载,请注明出处:http://www.fushite-mold.com/product/53.html
更新时间:2026-10-28 18:54:24