压力机复合精冲模与精冲模 工艺特点、结构设计与应用解析
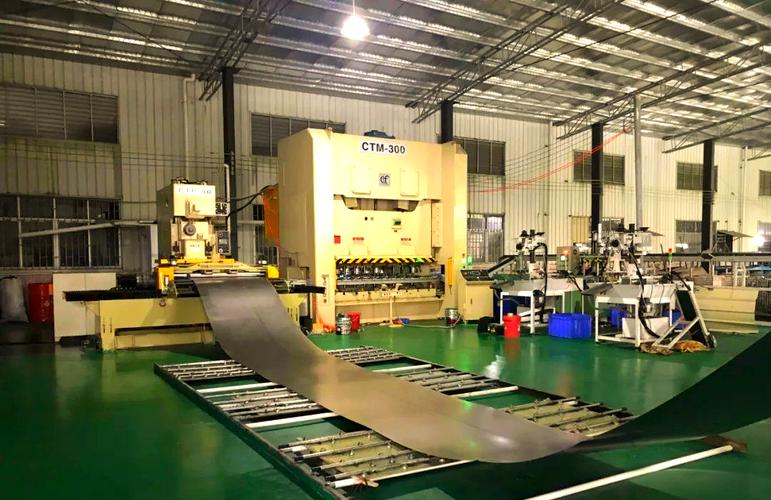
在现代精密冲压领域,压力机复合精冲模和精冲模是实现高精度、高质量板材零件成形的关键工艺装备。两者关系密切:精冲模是精密冲裁模具的统称,而复合精冲模则是在压力机上将精冲与其他成形工序(如弯曲、拉深、挤压、翻边等)集于一模的多功能模具。本文从精冲工艺原理出发,分别解析精冲模和压力机复合精冲模的技术特点、结构要点及工业应用。
一、精冲工艺与精冲模的基本原理
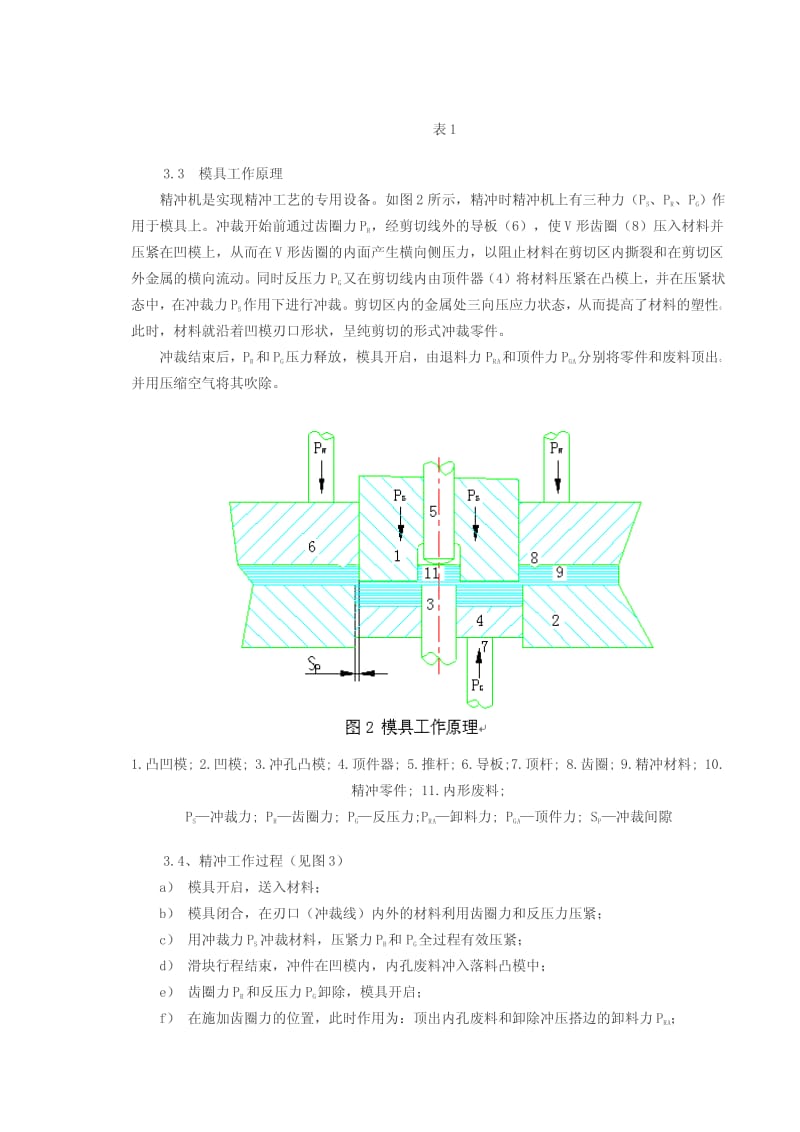
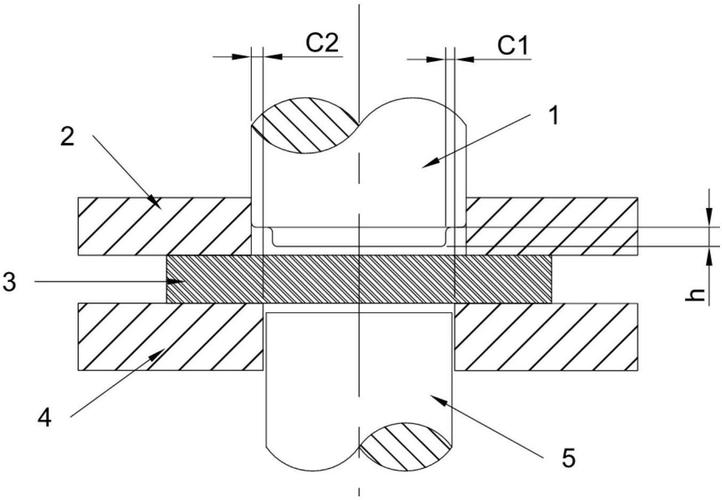
精密冲裁(简称精冲)是一种在专用压力机或经过改造的普通压力机上,通过特殊模具结构实现高质量冲裁截面的先进工艺。其核心在于:在冲裁过程中,借助V形环压边圈、反压板和极小的冲裁间隙,使被冲材料处于三向压应力状态,从而抑制裂纹的萌生与扩展,最终获得几乎全光亮、无撕裂的冲裁断面。
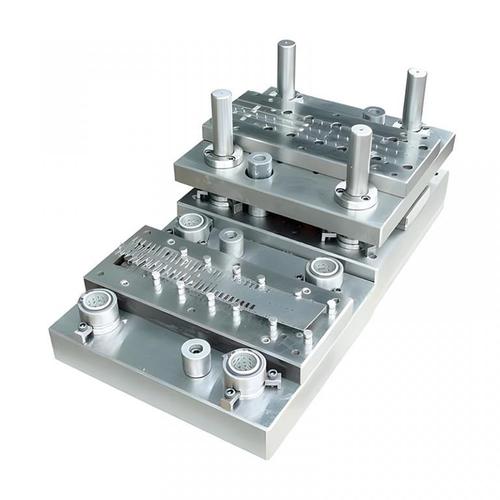
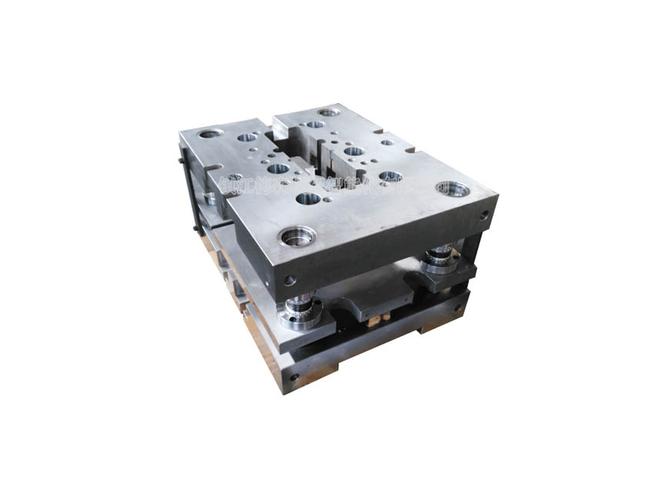
精冲模是实现这一工艺的模具。它通常包含以下关键功能单元:
- V形环压边圈:在冲裁前压入材料表面,形成横向压应力,阻止材料在剪变形区产生拉应力裂纹。
- 反压板(顶件器):提供反向压力,使材料在厚度方向受压,进一步提高断面质量。
- 小间隙凸、凹模:精冲间隙通常仅为材料厚度的0.5%~1%,远小于普通冲裁的5%~10%。
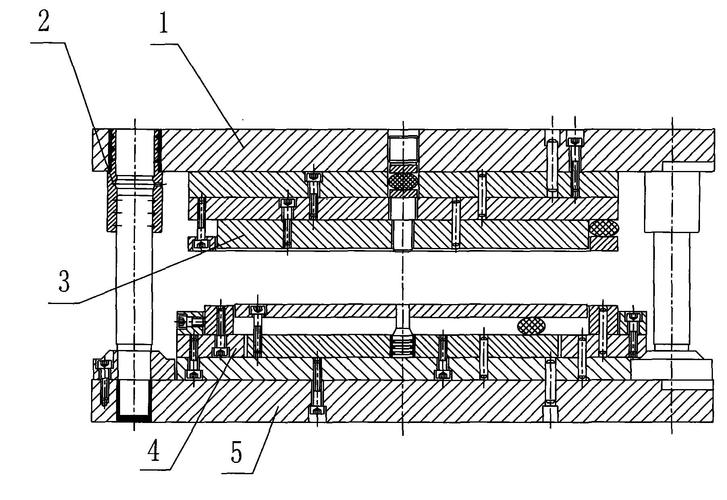
- 精密导向与卸料机构:确保凸凹模对中精度,并在冲裁后顺利推出工件与废料。
与普通冲裁模相比,精冲模对模具刚性、导向精度、压力控制的要求更高,通常需配合精冲压力机(三动压力机)使用——即具备冲裁力、压边力和反压力的独立控制。
二、压力机复合精冲模的定义与类型
复合精冲模是在精冲模基础上,将两种或多种冲压工序集成在同一套模具内,使零件在一次行程中完成精冲落料与后续成形。常见复合形式包括:
- 精冲-弯曲复合:冲出外形后立即进行弯曲,避免二次定位误差。
- 精冲-拉深复合:先精冲切边,再进行浅拉深或起伏成形。
- 精冲-挤压复合:对局部区域进行冷挤压,形成凸台、沉孔或花键。
- 精冲-翻边复合:在孔边缘或外缘翻成竖直边。
- 多工位连续复合:在带料上通过多个工位依次完成精冲与成形,最后切断。
复合精冲模的驱动力通常来自压力机滑块的一次下行程,但各工序的力和行程需通过模具内的弹性元件、氮气弹簧或液压装置进行合理分配。
三、压力机复合精冲模的结构设计要点
- 工序排布与力平衡:复合模中不同工序的变形力、变形顺序需协调。例如,先精冲落料再成形时,若成形力过大可能导致已精冲的断面损伤。因此需通过压力分级或延迟机构,使各动作按预定顺序进行。
- 模具刚性与导向:由于复合模集成了多道工序,模具承受的侧向力与偏心载荷更复杂。应采用四柱或六柱滚珠导向,提高模板厚度与材料强度(如Cr12MoV、SKD11等)。
- 压边与反压系统:精冲部分仍需V形环压边圈和反压板。在复合模中,这些元件往往兼作成形工序的压料或顶件装置,需精确计算行程与压力。
- 废料与工件排出:复合模内空间紧凑,废料易堆积。应设计合理的废料滑道或吹气装置,防止废料卡滞影响连续生产。
- 安全与维护:复合模结构复杂,拆卸维修成本高。建议采用模块化设计,将精冲单元与成形单元分体制造,便于更换易损件。
四、精冲模与复合精冲模的工艺优势
精冲模的核心优势在于断面质量高(断面粗糙度Ra可达0.2~0.8μm)、尺寸精度高(IT7~IT9级)、平面度好。而复合精冲模更进一步:
- 减少装夹与定位次数,提高生产效率;
- 避免多次定位带来的累积误差,提升零件一致性;
- 减少压力机台数或工位数量,降低设备投资;
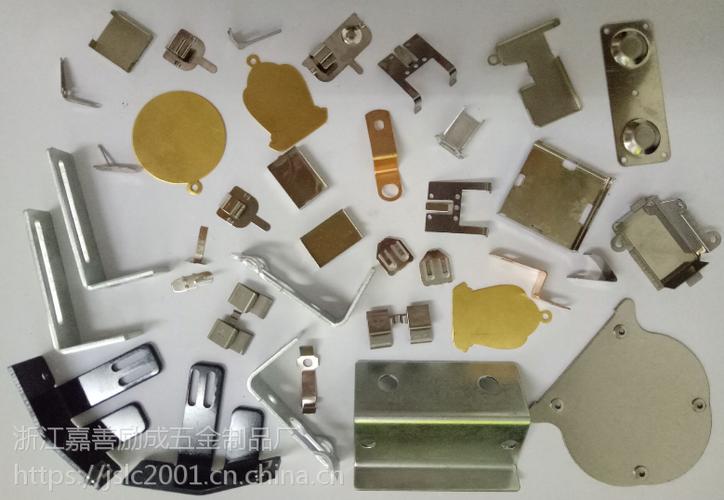
- 适合生产批量大、形状复杂、精度要求高的板金件,如汽车变速箱拨叉、安全气囊支架、电子连接器、医疗器械零件等。
五、典型应用案例
- 汽车领域:变速箱同步器齿环、制动器钢背、座椅调节器零件。采用精冲-挤压复合模可一次成形齿形与厚度差。
- 电子领域:硬盘驱动器零件、手机振动马达外壳。精冲-拉深复合模可冲出精密外形并拉深出浅腔。
- 五金与家电:空调压缩机阀片、洗衣机离合器零件。精冲模保证高平面度与无毛刺,复合模集成弯曲工序。
六、选型与使用建议
在选择精冲模或复合精冲模时,需综合考量:
- 零件精度与断面要求:若仅需高质量断面且形状简单,普通精冲模即可;若需多工序成形,则选复合精冲模。
- 生产批量:大批量生产优先复合模,以减少工序间物流与定位误差。
- 压力机能力:复合模需要压力机具备足够吨位及独立压边/反压功能,否则需配置液压垫或氮气弹簧。
- 模具寿命与维护:精冲模工作零件应选用高耐磨、高韧性材料,并进行TD处理或PVD涂层。复合模更需制定预防性维护计划。
压力机复合精冲模与精冲模代表了精密冲压技术的高端方向。精冲模解决了断面质量与尺寸精度的核心难题,而复合精冲模则在此基础上实现了工序集成与效率跃升。随着汽车轻量化、电子微型化对精密零件需求的增长,复合精冲技术将持续向更高精度、更长寿命、更智能化的方向发展,成为现代制造业不可或缺的工艺支撑。
如若转载,请注明出处:http://www.fushite-mold.com/product/34.html
更新时间:2026-10-28 22:16:27